
スラリー ポンプ プランジャーや層流ローラーが体積疲労によって故障することはほとんどありません。損傷は表面から始まります。摩耗、浸食、または繰り返しの機械的接触により、コンポーネントが許容範囲を保てなくなるまで材料が除去されます。最も現実的な工業的解決策は、溶射、被覆、または溶接によって堆積された炭化物複合粉末の層です。正しく指定すると、その層はコーティングされていない鋼よりも大幅に長持ちします。指定が不十分な場合、完全に回避可能な理由で早期に失敗します。この記事では、超硬複合粉末とは何か、その製造方法、実際の使用に適したグレードの選択方法について説明します。
超硬複合粉末とは何ですか?
超硬複合粉末 は、硬質炭化物相と延性金属結合剤を組み合わせた加工材料です。炭化物相、通常は炭化タングステン (WC) または炭化クロム (Cr3C2) は、硬度と耐摩耗性を提供します。結合剤、通常はコバルトまたはニッケル合金は、炭化物粒子を保持し、衝撃エネルギーを吸収し、堆積物に靭性を与えます。
「複合」という言葉は重要な違いを示しています。純粋な炭化物粉末は本質的に単一の化合物です。複合粉末は、微細な炭化物粒子が金属マトリックス中に均一に分散されるように設計された混合物です。スプレーガンまたはクラッディングヘッドを通して供給されると、粉末は溶けて、金属マトリックス複合材料のように動作するコーティングとして再固化します。これは、摩耗に耐えるのに十分な硬さでありながら、機械的衝撃に対処するのに十分な強度を備えています。
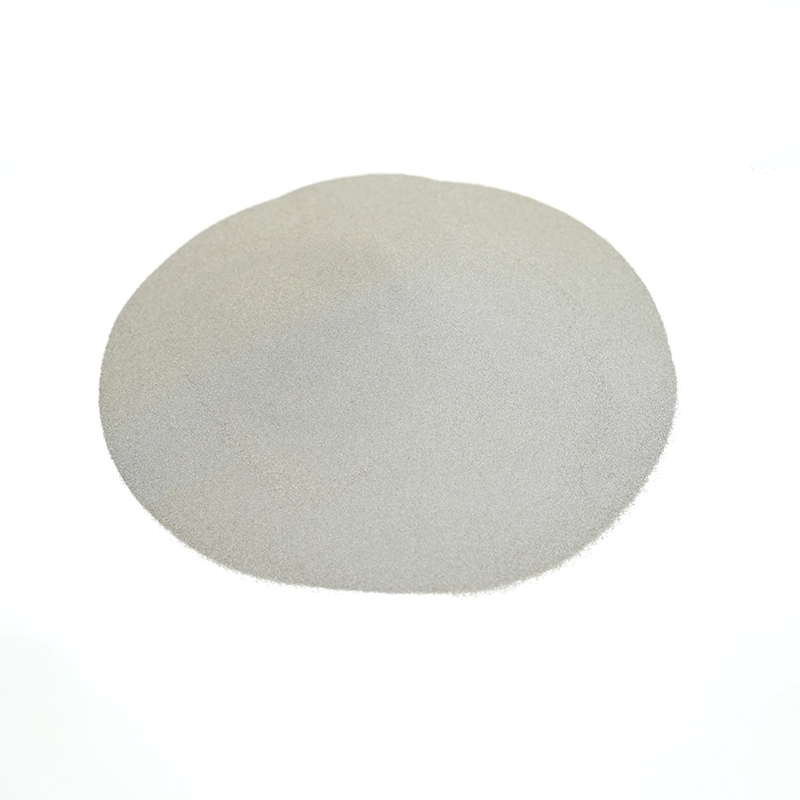
 耐摩耗コーティング用超硬複合粉末 この粉末は、複数の炭化物と金属結合剤をブレンドして、高い硬度と耐食性を実現します。その均一な粒子分布は HVOF および HVAF スプレーに適しており、摩耗や酸化にさらされる工具や部品に適しています。 製品を見る→
実際には、炭化物の粒径と結合剤の含有量がコーティングの挙動を制御する 2 つの要素となります。炭化物粒子が微細になると、より滑らかで緻密な表面が生成され、微粒子の浸食に十分に耐えることができます。粗い炭化物はガウジング摩耗には耐えますが、仕上げが粗くなります。結合剤の含有量は、通常 10 ~ 25 重量パーセントの間にあります。結合剤が多いと靭性が増し、結合剤が少ないと脆さが犠牲になりますが、硬度が高くなります。摩耗が重要な業界のバイヤーは、一般的な商品グレードをスキップし、既知の故障モードに合わせて配合された複合粉末を指定することが増えています。
超硬複合粉末の作り方
良好な炭化物複合粉末と不良な炭化物複合粉末の性能差のほとんどは、製造ルート、粉末のサイジング、および炭化物と結合剤の界面の品質という 3 つの要素によって決まります。
焼結・粉砕
炭化物と結合剤の混合物を焼結して固体ブロックにし、次に粉砕して粉末に分級します。結果として得られる粒子は角張ったブロック状になります。このルートは高密度で強力な粒子を生成し、完全な球状のフィードよりもコーティング密度が重要な HVOF スプレーでは一般的です。
凝集・焼結
微細な炭化物とバインダーの粉末を有機バインダーと混合し、噴霧乾燥して球状の凝集物にし、焼結して相を融合させて有機成分を除去します。球状粒子は粉末フィーダーをより均一に流れ、より安定したコーティングを生成します。そのため、このルートが超音波スプレーやレーザー クラッディングで主流となっています。
粉末サイジング
最後の分級ステップでは、粒度分布を設定します。粗いカットでは厚い層がすぐに形成されますが、表面は粗くなります。細かいカットでは緻密で滑らかなコーティングが得られますが、供給は容易ではありません。カットポイントと分布形状の両方を制御するサプライヤーは、コーティングエンジニアが管理するプロセスの変動をはるかに小さくすることができます。
| 生産ルート | 粒子の形状 | 一般的な使用方法 |
|---|---|---|
| 焼結・粉砕 | 角張った、ブロック状の | HVOF コーティング、緻密な堆積物 |
| 凝集・焼結 | 球状、多孔質 | 溶射、レーザークラッディング、一貫供給 |
一般的な構成とそれぞれの目的
WC-Co と Cr3C2-NiCr という 2 つのシステムが業界で主流となっています。それぞれの実際的な境界を知ることで、最も一般的な仕様エラーを回避できます。
| システム | 硬度 | 最高使用温度 | 鍵の強さ | 代表的な用途 |
|---|---|---|---|---|
| WC-Co | 1100~1300HV | 約450℃ | 耐摩耗性、靱性 | 切削工具、摩耗部品、工具ジョイント |
| WC-Ni または WC-Co-NiCr | 1000 ~ 1200 HV | 約500℃ | 優れた耐食性 | ローラー、シャフト、油圧部品 |
| Cr3C2-NiCr | 800 ~ 1000 HV | 約850℃ | 高温耐摩耗性と耐酸化性 | タービン部品、高温スライド、ノズル |
クイック選択ルールはシンプルです。コンポーネントが冷えていて摩耗が主な敵である場合は、WC-Co がデフォルトです。腐食が存在する場合は、ニッケルベースのバインダーに移行してください。表面温度が 500 °C を超える場合、通常は Cr3C2-NiCr が適切なファミリーになります。
超硬複合粉末が価値を発揮する場所
超硬複合粉末は、ダウンタイムが高くつき、交換が難しい環境でコストを稼ぎます。
- プロセス装置用の耐摩耗性コーティング: ローラー、シャフト スリーブ、ブッシング、プランジャー、ピストン ロッドが一般的な候補です。超音波スプレーまたは HVOF によって適用される炭化タングステン コーティングは、硬化鋼と比較して表面寿命を数倍延長します。
- 切断および穴あけ工具: マイニングビット、道路用フライスピック、金属切削インサートは、刃先の硬度を WC ベースの複合材料に依存しています。
- 修理と再生: 摩耗した部品は超硬複合材料を使用したレーザー被覆またはプラズマ被覆によって再構築され、寸法が復元され、同時に元の仕様が改善されます。
- 高温コンポーネント: Cr3C2-NiCr コーティングは、硬度だけでは不十分なガス タービンや燃焼環境の部品を保護します。
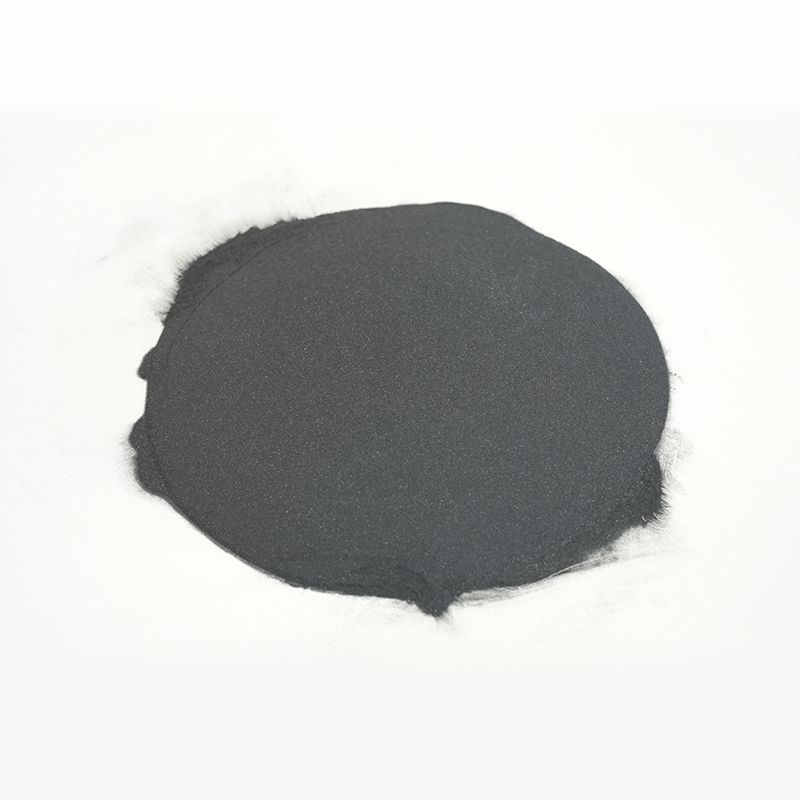
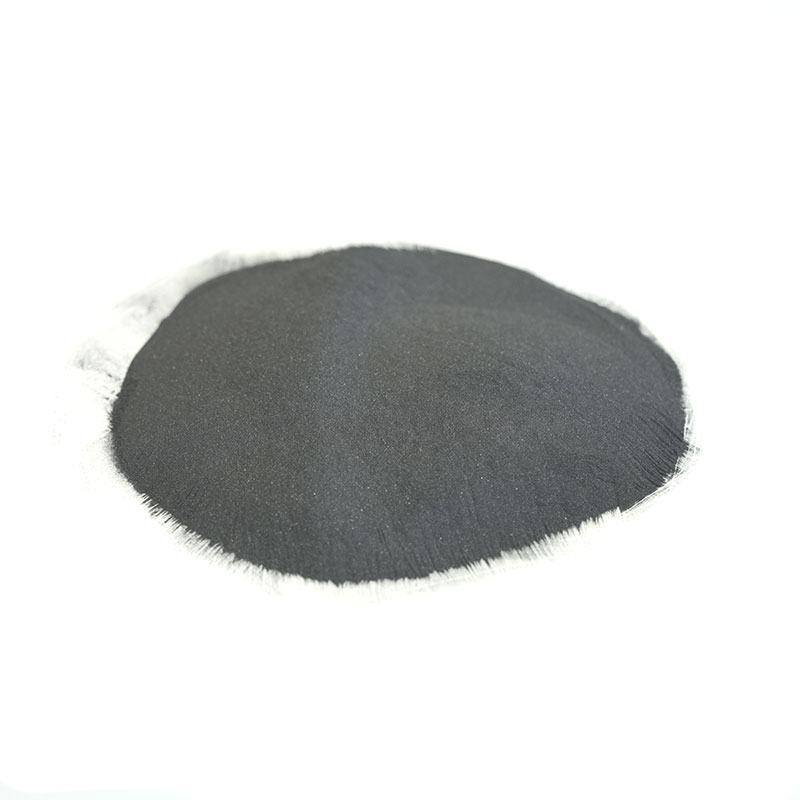 炭化タングステン溶射粉末シリーズ 溶射および被覆プロセス向けに設計されたこのシリーズには、さまざまな炭化物含有量のコバルトおよびニッケルのマトリックス合金が含まれています。高温侵食、岩石摩耗、溶融金属腐食に対処し、修理および OEM コーティングの用途をサポートします。 製品を見る→
コーティング用途の場合、粉末はスプレープロセスと対象の表面仕上げに適合する必要があります。溶射グレードは、一貫した供給材料と粒子形態を実現するように設計されているため、通常、専用の溶射パウダーを使用する方が、汎用グレードをプレスして使用するよりも優れています。同じ考え方が修理作業にも当てはまります。局所的な摩耗のために高価なシャフトやローラーを廃棄する代わりに、ショップは超硬複合材で表面を再構築し、元の公差に仕上げることができます。加工された表面は最初の設計の一部ではなかったので、修理された部品は多くの場合、元の部品よりも優れた性能を発揮します。
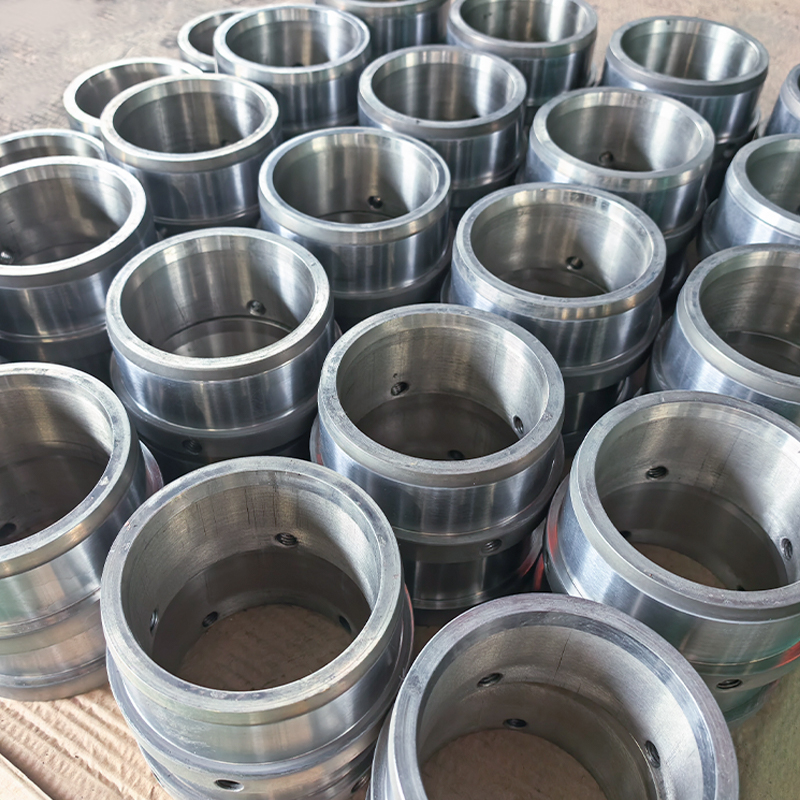
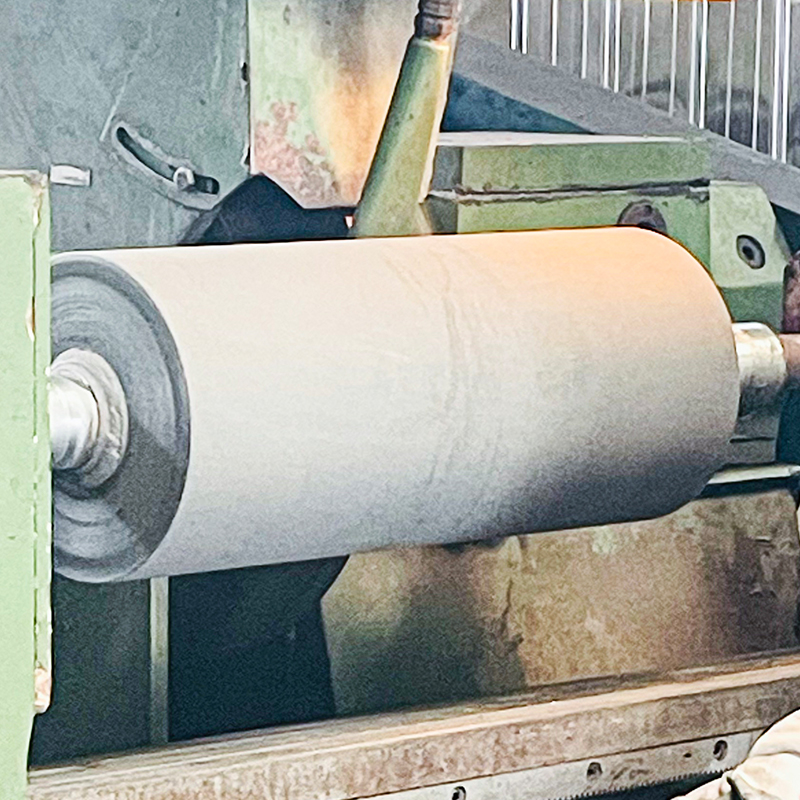 カスタマイズされた炭化タングステンコーティングされたコンポーネント この製品では、すぐに取り付けられる、タングステンカーバイドまたはセラミック仕上げのコーティングされたローラー、ブッシング、シャフトが提供されます。社内でのコーティング工程を必要とせず、認定されたコーティング部品を求める工場に適しており、要求の厳しい作業に耐える耐摩耗性を実現します。 製品を見る→
OEM 部品や交換コンポーネントの場合、多くの工場は社内でのコーティング工程よりも完全にコーティングされたコンポーネントを好みます。タングステンカーバイドでコーティングされたローラー、プランジャー、スリーブは、すぐに取り付けられる状態で納品され、規定の義務に適合したコーティングが施されています。
適切なグレードの選択方法
選択は粉体のカタログではなく、動作条件から始まります。これらのポイントを順番に検討すると、候補リストはすぐに絞り込まれます。
- 主な摩耗モードを特定します。 摩耗、浸食、滑り摩耗、およびキャビテーションはそれぞれ、異なる炭化物サイズと結合剤含有量に有利に作用します。
- 使用温度を設定します。 約 500 °C を超えると、WC ベースの複合材料は硬度を失い、コーティングが劣化する可能性があります。 Cr3C2-NiCr に切り替えます。
- 化学環境を確認してください。 ニッケルバインダーは、多くのプロセス流体においてコバルトよりもはるかに優れた水腐食耐性を備えています。酸性のサービスには密閉グレードまたは特殊グレードが必要な場合があります。
- 粒度分布を選択します。 コーティングの密度、表面粗さ、実際の最大コーティング厚さを制御します。
- プロセスに合わせて粉体を調整します。 HVOF および超音波スプレーでは、確実に供給できるサイズのカットが必要です。レーザークラッディングには別のウィンドウが必要です。酸素アセチレンスプレー溶接は、より広い範囲に耐えられます。
よくある間違いは、硬さのみで選んでしまうことです。ビッカース数が最も高いコーティングは、バインダーが腐食したり、使用温度によってマトリックスが軟化したりすると、早期に機能しなくなる可能性があります。このため、経験豊富なバイヤーは、単なる硬度値ではなく、温度、媒体、摩耗モード、表面仕上げの目標を含む全体的な運用状況をサプライヤーに渡します。材料ファミリー全体の特性を比較するための優れたリソースは、同じ決定事項をさらに詳しく説明した当社の超硬複合粉末のタイプと選択ガイドです。
グレードが最終候補に挙げられると、検証によってループが終了します。簡単な金属組織検査で炭化物の分布と気孔率を確認し、コーティング層全体の硬度を調べると、堆積物が仕様と一致するかどうかがわかります。重要なコンポーネントの場合、粉末の化学反応そのものと同じくらい、接着強度のテストとプロセスの文書化が重要です。
結論は簡単です。超硬複合粉末は単一の材料ではありません。それはデザインシステムです。カーバイドの化学、結合剤の冶金、製造ルート、粒子サイズはすべて、最終結果を左右します。これらを正しく行うと、コーティングされたコンポーネントは緊急の故障ではなく、定期的なメンテナンス項目になります。それらを誤解すると、コーティングを厚くしないと仕事が無駄になります。
摩耗が重要なアプリケーションはすべて、障害モードとサービス エンベロープを明確に定義することから始まります。これらがわかれば、適切な超硬複合粉末を指定、適用、検証することができ、プラントは実際に必要なもの、つまり計画されたメンテナンス期間まで持続する表面を得ることができます。