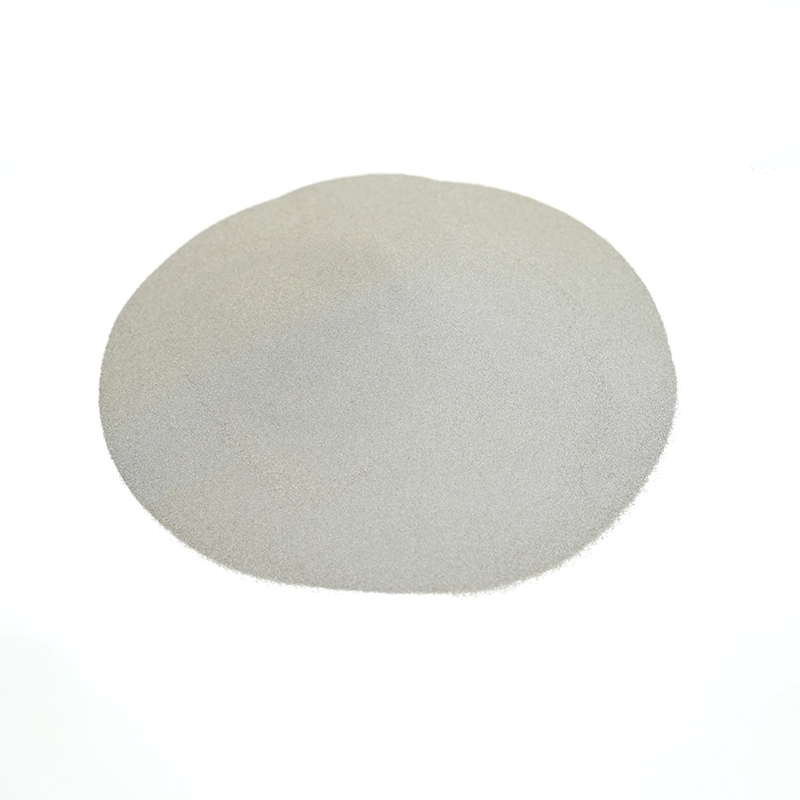

積層造形パウダーは、遠くから見るとシンプルに見えます。金属微粒子、ホッパー、ビルド プレート、完成部品です。間近で見ると、注意深く管理されたエンジニアリング素材です。粒子の形状、サイズ分布、酸素含有量、化学的性質、ロット間の一貫性はすべて、構築がスムーズに実行されるか、それともコストのかかる実験になるかに影響します。
合金粉末と表面工学に関する当社の研究において、最も有益な会話が単一の「最高の」粉末に関するものであることはほとんどありません。それらは、プロセスに必要なもの、部品が存続しなければならないもの、粉末サプライヤーが繰り返し提供できるものなど、ほぼ適合しています。合金粉末の種類と選択についてさらに詳しく知りたい場合は、 合金粉末ガイド 基本を説明します。この記事では、プリンタ内で粉末が何をする必要があるのか、同じ化学的性質を持つ 2 つの粉末が異なる動作をする理由、過剰に指定せずにグレードを選択する方法など、日常的な疑問に迫ります。
優れた積層造形パウダーとは何でしょうか?
優れた積層造形粉末は、適切な化学組成を担っているだけではありません。レーザー粉末床溶融または電子ビーム溶融では、リコータは造形領域全体に薄い層を広げます。その層は均一で、緩く詰まっており、凝集物が存在しない必要があります。その後、粉末はエネルギーを吸収し、急速に溶けて固化します。層内の不一致は、多孔性、融着の欠如、または表面欠陥になる可能性があります。
そのため、粉末仕様書は単なる化学証明書ではありません。合金グレード、粒度分布、形態、見掛け密度、タップ密度、流動挙動、酸素含有量、水分、汚染制御を組み合わせます。コーティング トーチで良好なパフォーマンスを発揮するパウダーでも、ファイン レイヤ プリンタには不向きな場合があります。また、あるマシンでは美しく印刷できるパウダーでも、リコータ、レーザー スポット、または層の厚さが異なる別のマシンではうまく印刷できない場合があります。
積層造形用の金属粉末の製造方法
積層造形用のほとんどの金属粉末は、溶解と噴霧から始まります。ガスアトマイズは、表面化学を制御して丸い粒子を生成できるため、高価値の反応性合金に一般的ですが、結果はノズルの設計、ガス流量、溶融物の過熱、冷却速度に依存します。水の噴霧は多くの場合より経済的であり、不規則な粒子が生成される傾向があります。これらは、バインダーの噴射、プレス、または流れと充填の要件が異なるその他のルートに適している可能性があります。プラズマ球状化は不規則な原料を丸めることができますが、コストがかかるため、通常はそれを正当化するのに十分な形態学が重要な場合にのみ使用されます。
粉の個性は製法によって決まります。ガスアトマイズ粉末は多くの場合、良好な流動性と高い充填密度を備えていますが、制御が必要なサテライト粒子や微粒子が含まれる場合があります。水アトマイズ粉末の表面はより粗く、酸素の吸収率が高くなります。重要なのは、抽象的なメソッドをランク付けしないことです。最終段階で重要となるプロセス、合金、および合格基準に粉末製造ルートを適合させることです。
主な合金粉末ファミリー
合金ファミリーが異なれば、解決する問題も異なります。以下の簡単な比較は、技術的な議論の出発点であり、認定テストの代わりとなるものではありません。
| パウダーファミリー | 代表的な強み | 共用方向 | セレクションの監視 |
|---|---|---|---|
| ニッケルベースおよびニッケルコバルト | 多くのグレードで耐食性、高温強度、優れた靭性を備えています | 高温部分部品、化学装置、摩耗および腐食からの保護 | 酸素制御、亀裂感受性、化学的一貫性 |
| コバルト系 | 耐摩耗性、高温硬度、耐食性 | バルブ部品、ポンプ部品、硬化肉盛、摩耗しやすい表面 | 炭素とホウ化物のバランス、延性、加工応答性 |
| 鉄系および鋼製 | コスト効率が高く、幅広い特性範囲、有用な焼入性 | 工業用部品、工具、修理、構造部品 | カーボンコントロール、酸素ピックアップ、加工後の歪み |
| 銅系 | 高い熱伝導性と電気伝導性 | 伝熱部品、電気接点、誘導部品 | レーザー反射率、プロセスウィンドウ、気孔リスク |
| チタンとアルミニウム | 低密度、耐食性、良好な強度重量比 | 軽量構造物、航空宇宙部品、医療部品、輸送部品 | 反応性、酸化物制御、粉体取扱いの安全性 |
| 超硬強化粉末 | 高い硬度と耐摩耗性 | 摩耗部品、切断および穴あけ表面、保護層 | 強化の均一性、靭性のトレードオフ、プロセスの適合性 |
部品が耐熱性と耐食性を兼ね備える必要がある場合、多くの場合、ニッケルベースの粉末が最初の選択肢となります。ニッケルコバルトグレードは、より高温またはより要求の厳しいサービスを目指していますが、より多くのプロセスウィンドウを必要とします。ニッケルベースの金属粉末は、実際のプロセスに対してグレード、サイズカット、酸素レベルが合意されていれば、積層造形と高度な表面加工の両方の実用的な出発点となり得ます。
 硬化肉盛および積層造形用のニッケルベースの金属粉末 硬化肉盛、溶射、被覆、粉末冶金および 3D プリンティング向けに選択可能な硬度と耐食性を備えたニッケル マトリックス合金粉末。 製品を見る→
コバルトベースの粉末は異なる種類のツールです。それらは汎用構造ではなく、摩耗、高温硬度、および激しい接触に対する耐性に重点を置いています。実際には、バルブシート、ポンプ部品、硬化肉盛、その他の摩耗が問題となる表面に関連します。特に同じ合金を印刷部品とコーティングに使用する場合、炭素、炭化物形成物質、およびマトリックスの靱性のバランスが重要になります。
 摩耗および高温使用用のコバルト基合金粉末 高温での耐摩耗性、耐食性、耐酸化性が必要なバルブシート、押出ダイ、オーバーレイ用の Cr および W を含むコバルト主体の硬質合金粉末。 製品を見る→
鉄ベースの粉末は幅広い特性を備え、多くの場合、より有利なコストを提供します。銅ベースの粉末は熱的および電気的用途には魅力的ですが、その反射率と熱伝導率によりレーザー加工が困難になる可能性があります。チタンとアルミニウムの粉末は、反応性と酸化物に敏感なため、雰囲気と取り扱いを注意深く管理する必要があります。これらの家族のどれも、普遍的に「より優れている」というわけではありません。正しい選択は、防止しようとしている障害モードに従います。
印刷品質を形作る粉体の特性
ビルドが失敗する場合、必ずしもパウダーが原因であるとは限りませんが、多くの場合、パウダーが問題の一部となっています。試用版または製品リリースの前に確認する価値のある特性は次のとおりです。
- 粒度分布: 微粒子は表面の詳細を改善しますが、流れの困難さと酸素の取り込みを増加させます。粗いカットはよく広がりますが、解像度や溶解効率が低下する可能性があります。
- 形態: 通常、丸い粒子は流動し、よりよく固まります。不規則な粒子は他のプロセスでは役立ちますが、リコータ システムでは架橋したり不均一に広がる可能性があります。
- 流量と充填密度: 良好な流動により、均一な層が形成されます。見かけの密度とタップ密度は、特定の層ボリューム内で利用可能な材料の量に影響します。
- 酸素と水分: どちらも濡れ、気孔率、最終的な化学的性質に影響を与える可能性があります。許容限界は合金とプロセスによって異なるため、単一の数値をどこにでも適用すべきではありません。
- 衛星と凝集体: 小さな粒子が大きな粒子に融合すると、拡散が妨げられ、局所的な欠陥が生じる可能性があります。それらの存在は目で判断するのではなく、測定する必要があります。
- 汚染とトレーサビリティ: 粉末はロットごとに追跡可能であり、適切に保管され、異物がないかチェックされる必要があります。優れたドキュメントは素材のパフォーマンスの一部です。
プロセスに合わせたパウダー
レーザー粉末床溶融では通常、比較的細かい切断が必要で、機械や層の厚さに応じて 15 ~ 45 µm の範囲になることがよくあります。電子ビーム溶解では、プロセスと真空環境の挙動が異なるため、より粗い粉末が使用される傾向があります。指向性エネルギー蒸着では、粉末が薄い層として広がるのではなくノズルを通して供給されるため、多くの場合、より広いカット (場合によっては約 45 ~ 150 μm) が使用されます。バインダーのジェッティングは、さまざまな形態やサイズ分布にも耐えることができます。これらの範囲は出発点であり、普遍的な仕様ではありません。
これは、用語が誤解を招く可能性がある場所でもあります。レーザー クラッド粉末は、自動的に粉末床機械用の積層造形粉末になるわけではありません。 2 つのプロセスは、清潔で流動性の高い粉末に共通の関心を持っていますが、同じ粒子のカットや同じ溶融挙動を必要とするわけではありません。指向性エネルギー蒸着やレーザークラッディングでは、可能な限り微細な粒子サイズよりも一貫した供給性と安定した溶融プールの挙動が重要となることがよくあります。
 耐摩耗性表面層用のレーザークラッド粉末 レーザークラッディング用に選別されたニッケル、コバルト、鉄ベースの合金粉末で、シャフト、バルブ、ネジ、摩耗面に低希釈の緻密な層を提供します。 製品を見る→
有用なルールは、カタログ ページのみに対してではなく、プロセスに対して粉末を認定することです。小さなテスト マトリックスを作成し、使用前と使用後に粉末を検査し、結果を部品の要件と比較します。グレードがコーティング トーチでは機能するが、プリンターでは機能しない場合でも、それは矛盾ではありません。これは、化学だけでなくプロセス ウィンドウが機能していることの証拠です。
再利用、取り扱い、品質管理
積層造形では粉末の再利用が一般的ですが、それは単純に「補充して継続する」という決定ではありません。繰り返しの熱暴露と取り扱いにより、粒度分布、酸素含有量、形態、および流れの挙動が変化する可能性があります。一部の合金は、検証済みの範囲内で十分に再利用に耐えます。他の人は、より厳しい制限またはより頻繁な更新を必要とします。正しいアプローチは、動作に適合しない可能性がある固定サイクル数に依存するのではなく、何が変化するかを測定し、部品を保護する制限を設定することです。
ハンドリングも同様に重要です。吸湿、相互汚染、不適切なふるい分け、不適切な保管により、良好な仕様が台無しになる可能性があります。実際の品質計画には、通常、入荷ロットのチェック、保管管理、ふるいおよびブレンドの記録、定期的なサンプリング、および粉末がいつ意図したビルドに適さなくなったのかについての明確な決定が含まれます。これらの手順は官僚的なものではありません。これらは、粉末サプライヤーとメーカーがプロセスの変動を防ぐ方法です。
実用的な選択チェックリスト
見積もりをリクエストしたり、実稼働を開始したりする前に、アプリケーションをわかりやすい言葉で表現することが役立ちます。以下のチェックリストは、始めるのに適しています。
- 主な故障モードを定義します: 摩耗、腐食、熱、疲労、導電性、またはその組み合わせ。
- 膜厚、リコータの種類、雰囲気など工程や機械を確認してください。
- 可能な場合は合金グレードを規格で指定し、妥協できない特性を明記してください。
- 公称範囲だけでなく、粒度分布と試験方法についても合意します。
- プロセスと部品のリスクに基づいて、酸素、湿気、流量、汚染の制限を設定します。
- ロットのトレーサビリティ、梱包、保管がどのように処理されるか尋ねてください。
- 広がり、多孔性、化学的問題を明らかにするために十分な検査を行った認定構築を計画します。
- サンプリング頻度やリフレッシュ ルールなど、運用を開始する前に再利用ポリシーを決定します。
粉体の仕様から実際の生産まで
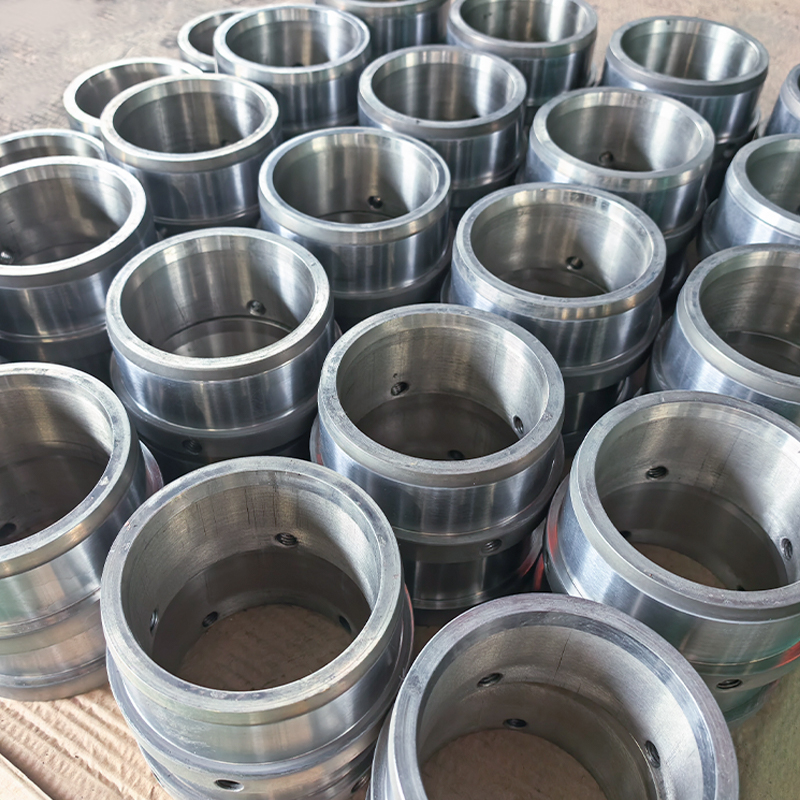
私たちのチームはこの問題の物質的な側面から取り組んでいます。当社は合金粉末を製造し、コーティングおよびクラッディングプロセスを適用し、ローラー、シャフト、ブッシュなどのカスタム耐摩耗部品を製造します。粉体の挙動がホッパーで止まらないため、この組み合わせは便利です。供給、溶解、接着、仕上げ、サービスへと続きます。証明書上で良好に見えるグレードでも、実際のプロセスを経る必要があります。
その経験は、顧客自身の資格取得作業に代わるものではありませんし、そうすべきではありません。会話を短縮するのに役立ちます。 「積層造形パウダー」だけを求めるのではなく、合金、粒子カット、酸素制限、プロセス、故障モードについて一緒に議論することができます。通常、そこから実際の仕様が始まります。可能な限り広範な主張ではなく、粉末が何をしなければならないか、どのように扱われるか、そして製造の準備ができていることを示す証拠は何かについての明確な理解が必要です。